|
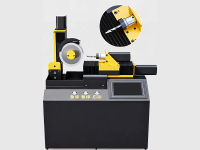
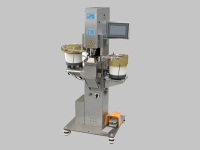
小车床系统案例小车床系统由机械执行系统、动力驱动系统、控制系统和辅助保障系统四大模块协同组成。机械执行系统包含床身、主轴箱、进给系统、刀架及尾座;动力驱动系统配置独立的主轴驱动单元与进给驱动单元;控制系统支持手动控制与数控控制两种模式;辅助保障系统则集成了冷却、润滑、安全防护及排屑机构。该系统操作便捷,可显著缩短工件装夹与加工准备时间;能够精准控制主轴转速与进给量,加工外圆、端面、内孔及螺纹等结构时精度稳定;配备完善的安全防护与冷却润滑装置,有效降低热变形与部件磨损。 小车床系统体积小但性能强,手动控制系统无复杂电控模块。中高端数控系统采用小型简化CNC单元,通过功能裁剪与交互升级降低学习门槛,图形化编程。数控小车床细分驱动与闭环控制,内置自适应切削参数调节逻辑。小车床解决了个人、教学的入门难、空间受限的问题,满足了小微企业小批量精密加工、低投入高性价比的生产需求,成为连接入门加工与工业制造的关键设备。 
收藏
当前市场小车床系统面临技术挑战:(1)维护与耐用性挑战:频繁拆装导致连接件松动、定位误差累积;简化润滑系统需人工高频保养;防尘防潮能力弱,恶劣环境下故障率显著上升 。 (2)稳定性差:普通电机转速波动大,低速时扭矩不足,高速时振动加剧,影响工件表面质量与尺寸精度,难以满足精密零件加工需求 。 (3)精度保持性差:轴承等级、导轨材质及热处理工艺较低,长期使用后磨损快,重复定位精度迅速衰减,维护周期短。 (4)功耗高:粗放控制,无效功耗占比大,处于待机或轻载切削状态,电机仍维持高耗能运行。 (5)功能集成度低:辅助系统(冷却、润滑、排屑)独立运行,缺乏协同控制,易造成加工环境恶化与设备过早磨损 功能特点:1、高效率低功耗:自动化程度高,支持自动换刀,减少人工干预,具备数据存储与追溯能力,便于加工过程复盘与质量管理,契合规范化生产需求,提高生产效率。 2、降低成本:通过硬件精简设计与软件算法优化,大大降低设备磨损,显著降低设备初期采购投入及长期维护成本。 3、多功能控制模式:同时配备手动控制系统与数控控制系统,均覆盖小型加工核心工序,手动程序可完成车外圆、车端面、切断、简单钻孔,自动程序支持车外圆、车端面、车台阶、车螺纹、钻孔、铰孔、铣槽。 4、模块化架构:系统划分为机械执行、动力驱动、控制、辅助保障四大核心模块,各模块功能边界明确,既便于生产装配的标准化,也利于后期维护检修与部件升级替换。 5、人机交互便捷:操作界面直观简洁,适用人群广泛。
|